最新文章
热门文章
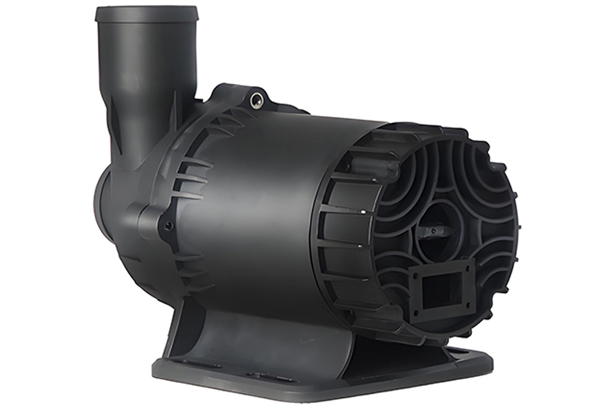
气蚀会造成耐腐蚀循环磁力泵叶轮损坏、振动异响、输送性能下降,不少现场运维人员想提前规避这类问题时都会先弄清耐腐蚀循环磁力泵怎么预防气蚀。深圳中科世纪把从泵体本身到进液装置的两类核心预防措施整理如下。
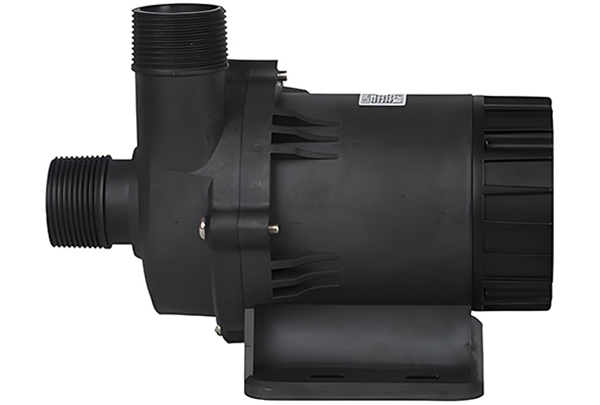
一、提高耐腐蚀循环磁力泵本身抗气蚀性能的措施
1.改进泵的吸入口至叶轮附近的结构设计,增大过流面积。
2.增大叶轮盖板进口段的曲率半径,减小液流急剧加速与降压。
3.适当减少叶片进口的厚度,并将叶片进口修圆,使其接近流线型,也可以减少绕流叶片头部的加速与降压。
4.提高叶轮和叶片进口部分表面光洁度以减小阻力损失;将叶片进口边向叶轮进口延伸,使液流提前接受作功,提高压力。
二、提高耐腐蚀循环磁力泵进液装置有效气蚀余量的措施
1.增加泵前贮液罐中液面的压力,以提高有效气蚀余量。
2.减小吸上装置泵的安装高度,将上吸装置改为倒灌装置。
3.减小泵前管路上的流动损失。如在要求范围尽量缩短管路,减小管路中的流速,减少弯管和阀门,尽量加大阀门开度等。
4.降低泵入口工质介质温度(当输送工质接近饱和温度时)。
从优化泵入口结构、提升叶轮过流平顺性,到调整安装高度、减少管路损失、适当降低入口介质温度,耐腐蚀循环磁力泵怎么预防气蚀就有了清晰的执行路径,能有效降低气蚀带来的部件损耗和性能衰减。深圳中科世纪提醒大家日常巡检留意振动和异常噪声,出现气蚀征兆及时调整工况。
 全国咨询热线:
0755-27811557