最新文章
热门文章
化工、电镀生产线用防腐磁力泵输送各类酸碱腐蚀介质时,流量变小、抽液无力是很常见的运行故障,不少一线运维碰到这类突发情况,第一反应就是想知道防腐磁力泵流量不足怎么办,快速处置避免泵体空转损坏。深圳中科世纪结合多年现场维修经验,把常见诱因和对应解决方法整理如下。
1、设备漏气堵塞引起流量不足
产生原因:影响塑料防腐化工磁力泵流量不足多是吸管漏气、底阀漏气;进水口堵塞;底阀入水尝试不足;磁力泵转速太低;密封环或叶轮磨损过大;吸水高度超标等。
处理方法:检查吸水管与底阀,堵住漏气源;清理进水口处的淤泥或堵塞物;底阀入水深度必须大于进水管直径的1.5倍,加大底阀入水深度;检查电源电压,提高转速,更换密封环或叶轮;降低塑料防腐化工磁力泵的安装位置,或更换高扬程水泵。
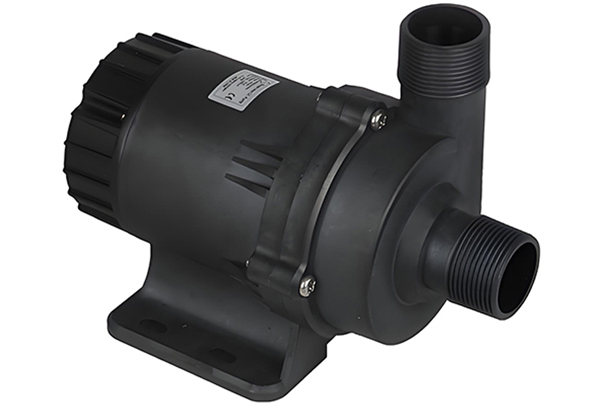
2、未注满水启动磁力泵,入口管有空气
处理方法:塑料防腐化工磁力泵没注满水就启动作业,在开启之前一定要检查泵内是否注满水,入口管未充分插入药液中或管件中吸入空气,否则塑料防腐化工磁力泵会无水空转导致损坏。
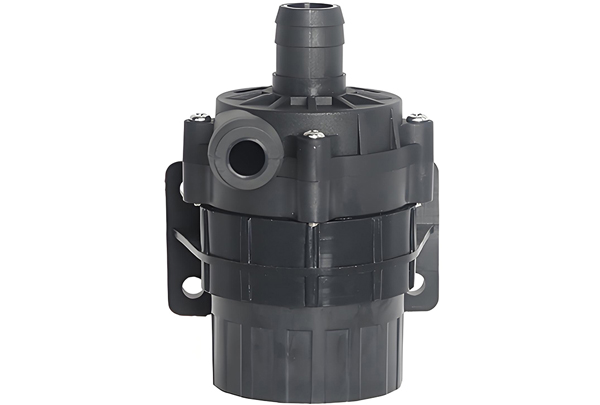
3、杂碎物卡在叶轮中降低效率
处理方法:有杂碎物体卡在叶轮中,会导致塑料防腐化工磁力泵产生振动和噪音,降低效率,减少流量进而引起空转导致泵浦损坏。应该及时祛除杂物,保持运作流畅。
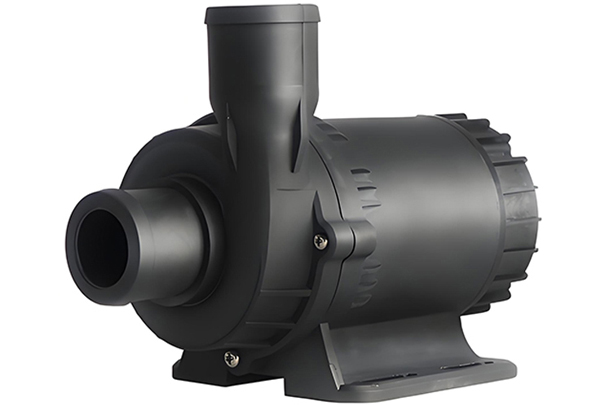
日常开机前做好灌泵排气、检查管路密封性、定期清理进水口滤网,能从源头减少大部分流量类故障。碰到流量异常不用急着大拆大卸,顺着防腐磁力泵流量不足怎么办的排查逻辑,先查管路漏气、进液口堵塞这类易排查的项,再核对叶轮磨损、安装高度问题,大部分小问题现场就能快速解决。需要更换原厂密封环、叶轮这类配件的话,可随时联系深圳中科世纪的工作人员。
 全国咨询热线:
0755-27811557