最新文章
热门文章
磁力泵在化工腐蚀性介质输送中长期运行,叶轮和轴套难免出现磨损、腐蚀、开裂等情况,不少检修人员碰到这类部件损伤时,都会先弄清楚磁力泵叶轮和轴套怎么修理,以便判断哪些能修、哪些该换。深圳中科世纪把这两部分的修理要点整理如下。
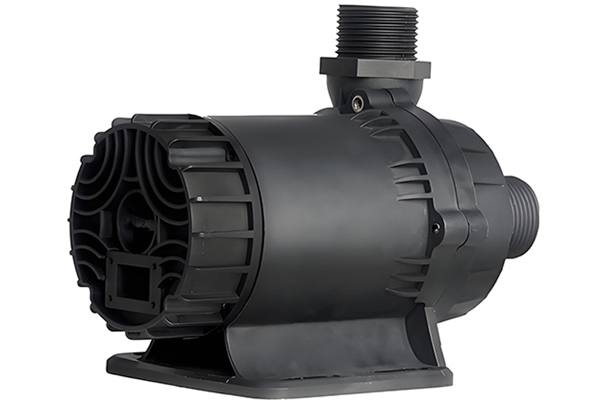
1.磁力泵叶轮的修理
对于叶轮与其他零件相摩擦所产生的偏磨损,可采用堆焊的方法来修理。对于不同材质的叶轮,其堆焊方法是不同的。堆焊后,应在车床上将堆焊层车到原来的尺寸。
对于叶轮受酸、碱的腐蚀或介质的冲刷所形成的层厚减薄、铸铁叶轮的气孔或夹渣以及由于振动或碰撞所出现的裂缝,一般情况下是不进行修理的,可以用新的备品配件来更换。但是,如果必须进行修理时,可用“补焊法”来进行修复。补焊时,根据叶轮的材质不同,采用不同的补焊方法。
叶轮进口端和出口端的外圆,其径向跳动量一般不应超过0.05mm如果超过得不多(在0.1mm以内),可以在车床上车去0.06~0.1mm,使其符合要求。如果超过很多,应该检查泵轴的直线度偏差是否太大,可以用矫直泵轴的方法进行修理,来消除叶轮的径向跳动。
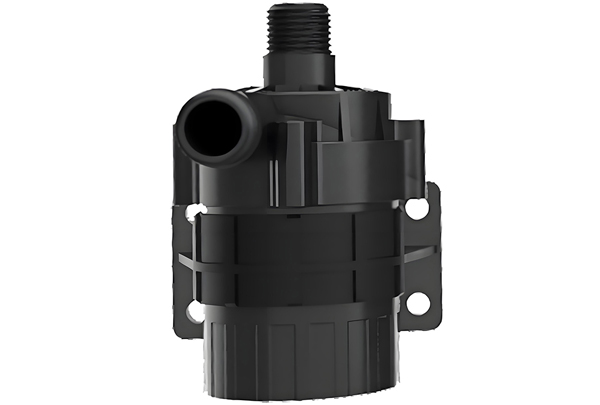
2.磁力泵轴套的修理
轴套是离心磁力泵的易磨损件。如果磨损量很小,只是出现一些很浅的磨痕时,可以采用堆焊的方法进行修复,堆焊后再车削到原来的尺寸,仍然可以继续使用。如果磨损比较严重,磨痕较深,就应该更换新的轴套。
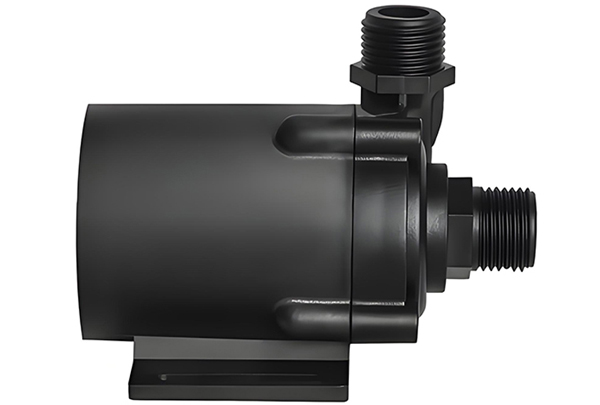
叶轮偏磨可堆焊后车回原尺寸,腐蚀减薄、气孔夹渣和裂缝一般不修直接换新,径向跳动超差则先查泵轴直线度;轴套磨痕浅可堆焊车削继续用,磨痕深就换新,磁力泵叶轮和轴套怎么修理基本就按这几条来判断。深圳中科世纪提醒大家修好后务必车到原尺寸并核对径向跳动量,磨损严重的部件不要勉强复用。
 全国咨询热线:
0755-27811557


